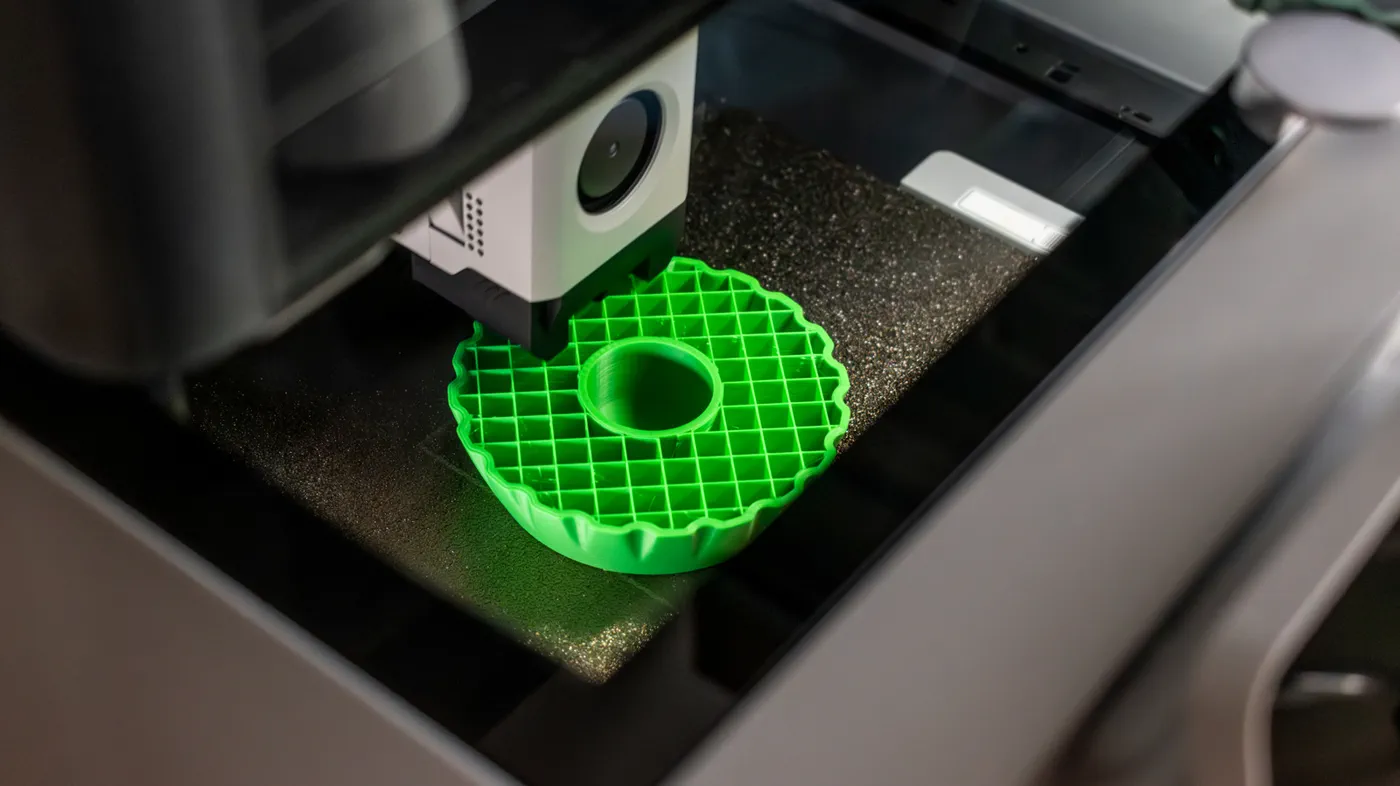
如果你切开一个 3D 打印的塑料物体,很少会发现里面是完全实心的塑料。相反,切片软件会在内部构建一个被称为“填充”的隐藏几何网格,用于提供内部刚度并支撑上层结构,同时避免浪费整卷耗材。对于桌面熔融沉积成型(FDM)爱好者而言,填充设置代表着在打印时间、材料消耗和机械强度之间最关键的权衡之一。
然而,许多初学者经常会问,填充究竟是必不可少的硬性要求,还是仅仅是一个可以调低甚至关闭的默认设置?简要的答案因情况而异:虽然在跨越较宽的顶层和承受机械负载时填充是必不可少的,但许多打印件在内部结构极少甚至完全没有内部结构的情况下也能成功打印。了解内部几何形状的作用机制,是调校出打印更快、更轻且更耐用部件的关键。
什么是填充以及切片软件如何生成填充
在 FDM 3D 打印中,物体是通过挤出熔融的热塑性塑料逐层构建的。模型由外周长(外壁和内壁)、顶部和底部实心表面,以及它们之间的空腔组成。像 PrusaSlicer、Cura、Bambu Studio 和 OrcaSlicer 这样的切片软件会自动在内部空腔中生成重复的几何晶格。
切片程序不会打印实心塑料,而是计算出铺设相交肋条、连续波浪或扩展单元的刀具路径。这种结构牢固地粘合在内周壁上,从内到外锚固整个形状。用户通过两个主要变量来控制这个内部骨架:填充密度(以百分比表示)和填充图案(晶格的数学几何形状)。
默认情况下,除非另有指示,否则切片软件会在每个内部层都插入填充。不过,填充主要是 FDM 特有的考量;立体光固化(SLA)树脂打印机天然就会固化出实心树脂截面,除非用户特意执行专门的中空命令并打上排气排水孔,以避免形成吸盘效应和残留液态树脂。
观看:重新思考如何使用 3D 打印机填充!

Video: YouTube 上的 Made with Layers Thomas Sanladerer
核心作用:支撑、强度与效率
 Photo: Engadget - Technology News & Expert Reviews (source)
填充在打印部件内部发挥着三大主要的工程功能,各自平衡着不同的物理取舍:
- 内部顶层支撑: 熔融耗材无法悬空打印。当打印机打印到平整的顶部或天花板时,必须在内部间隙上架桥拉线。如果天花板下方没有内部支柱,挤出的塑料就会凹陷进空腔中,导致顶表面凹陷、质地粗糙以及层塌陷,创客圈将这种现象称为“枕裂”(pillowing)。
- 结构刚度与载荷分布: 尽管外壳承受着外部摩擦和拉伸力,但填充起到了内部桁架的作用。它可以防止薄薄的垂直外壁在受到侧向挤压时发生屈曲,将冲击应力分散到整个体积中,并提高整体抗压能力。
- 耗材与时间效率: 打印一个实心塑料块可能需要数天时间,并消耗数百克耗材。对于典型零件,填充可减少 70% to 90% 的塑料用量,在保证结构强度的同时,大幅降低线盘耗材成本并缩短机器运行时间。
填充真的必不可少吗?何时可以按 0% 打印
填充并非绝对的物理定律,而是一种工程便利手段。在一些明确的场景下,将切片软件的填充密度设置为 0% 不仅完全可行,而且更为理想。
首先,采用逐渐向顶部收缩的锥形几何结构设计的模型不需要内部脚手架。如果内部悬垂角度保持在 45 degrees 以下,随后的每一层都会略微向内缩进,稳稳地落在下方一层上,不需要内部网格来承接下坠的耗材。中空小雕像、装饰性半身像和建筑圆锥体通常都可以按零填充干净利落地打印出来。
其次,“花瓶模式”(切片软件中正式名称为 Spiralize Outer Contour)会彻底禁用填充和内部空走移动,以不间断的螺旋上升方式挤出单根连续塑料线。这能在常规打印时间的一小部分内,打印出重量极轻、半透明且防水的圆柱形物品,如垃圾桶、灯罩和花盆。
然而,对于具有宽阔、平坦顶层或水平天花板平面的部件,你无法省去填充。如果下方没有内部肋条,横跨大面积空腔的架桥就会严重下垂,导致表面损坏甚至破洞。此外,任何在 0% 填充下打印的功能性支架、手柄或安装板,在受到微小的拇指按压时就会碎裂。
详解填充密度:寻找最佳平衡点
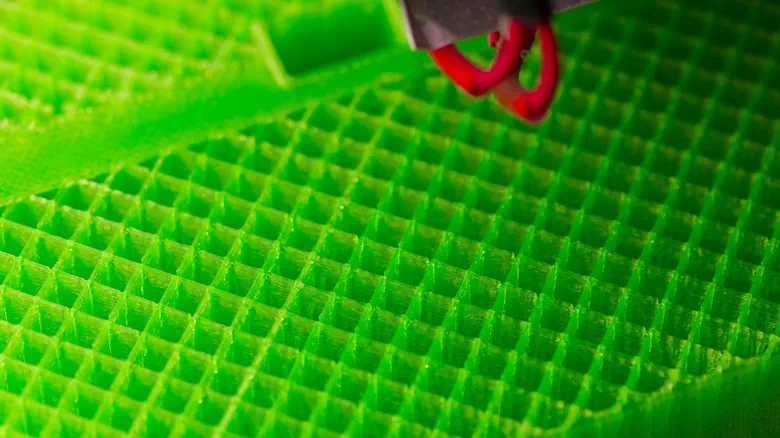 Photo: Engadget - Technology News & Expert Reviews (source)
填充密度衡量的是内部体积中有多少比例填充了塑料。0% 的密度会创建一个空腔,而 100% 则会创建一个实心的均质塑料件。初学者往往认为以 100% 填充打印可以获得最强韧的零件,但材料科学表明其收益是递减的。
测试反复证明,一旦填充超过 50% to 60%,强度增长就会趋于平缓。从 20% 提高到 50% 可以带来显著的刚度提升,但从 60% 提高到 100% 会成倍消耗更多耗材和打印时间,而在拉伸强度上仅能换来微乎其微的提升。事实上,100% 填充会引起严重的内部热应力,随着厚重冷却塑料收缩,会导致边角翘曲和尺寸失真。
对于日常业余爱好打印,像 Prusa Research 这样的打印机制造商建议基准设置为 10% to 15%,而 Flashforge 则建议从 20% 左右开始。如果零件只是摆在架子上作为装饰,5% to 10% 就绰绰有余了。
剖析填充图案
选择合适的数学几何图案,决定了你的零件是在单一方向上坚硬、在三维空间中受力均匀,还是能够迅速从打印床上完成打印。切片软件提供了数十种选项,但在现代工作流中主要以五种为主:
- Gyroid(陀螺体): 基于三重周期最小曲面方程构建,陀螺体能生成波浪状通道。它在各个方向上提供各向同性(均匀)的强度,易于排出树脂或水,并且在单个层上绝不会跨越自身的路径,从而杜绝了喷嘴刮蹭。它已成为现代切片预设中的默认推荐。
- Grid(网格): 由相互垂直的交叉直线组成的简单二维矩阵。它刚度高且计算速度快,但由于线条在完全相同的层平面上交叉,喷嘴经常会在之前的交叉点处发生弹跳或挂蹭,在高速打印机上可能导致错层。
- Rectilinear(直线对齐): 在每一层上打印交替的平行线(例如 0 度,然后 90 度)。它的打印速度极快,且避免了喷嘴自身交叉碰撞,是需要 100% 实心填充时的标准选择。
- Cubic / Adaptive Cubic(立方体 / 自适应立方体): 形成堆叠对角立方体的三维矩阵。自适应变体可以自动调整密度——在大体积深处打印稀疏填充,而在靠近顶表面处打印更密集的填充,从而在确保平整顶面的同时节省耗材。
- Lightning(闪电): 一种专门设计的树状图案,仅仅用来托住顶部天花板。它将下层空腔完全留空,仅在接近天花板时才向外伸展分支。它几乎不提供任何结构强度,但对于装饰性物品而言,打印速度比其他任何图案都快。
壁厚悖论:为什么增加填充并不总是更结实
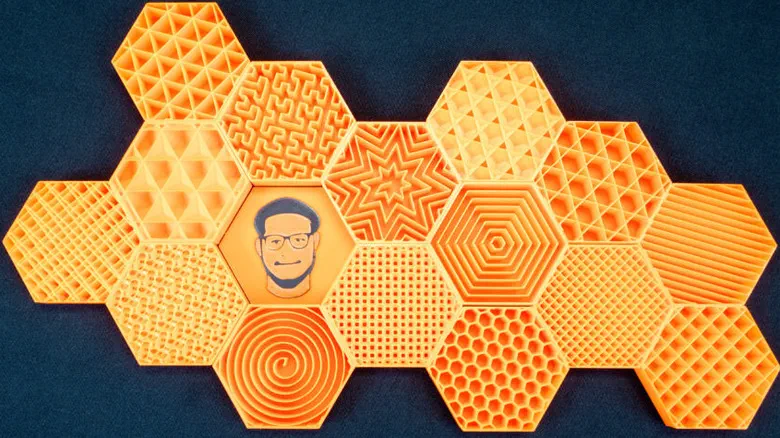 Photo: Engadget - Technology News & Expert Reviews (source)
3D 打印中最反直觉的规律之一是:增加外壁(周长壳层)层数比增加填充密度能制造出坚固得多的零件。
在结构力学中,弯曲应力和拉伸应力主要集中在物体的外表面。如果一个功能支架在负载下断裂,断裂几乎总是从外周长处开始萌生。将切片软件中的外壁数量从 2 walls to 4 walls 增加,在提高抗弯刚度、抗冲击性和抗夹紧强度方面的效果,要远远优于从 20% 填充提高到 80% 填充,而且消耗的材料更少、打印速度更快。
在你为了加固脆弱零件而调高填充百分比之前,请先将外壁厚度和顶/底壳层数翻倍。高填充百分比应专门留给零件必须承受直接垂直挤压的抗压载荷场景。
按打印类型的实用填充建议
参考本指南,根据模型的实际功能需求匹配适当的切片软件参数:
| 打印类别 | 推荐密度 | 最佳图案 | 外壁层数 | 主要目标 |
|---|---|---|---|---|
| 纯展示件 / 手办模型 | 5% – 10% | Lightning 或 Rectilinear | 2 walls | 最高速度,最少耗材浪费 |
| 通用家居用品 | 15% – 20% | Gyroid 或 Grid | 3 walls | 兼顾重量、耐用度与打印时间 |
| 功能件 / 工具支架 | 25% – 40% | Gyroid 或 Cubic | 4 to 5 walls | 高刚度与抗侧向冲击力 |
| 重载机械夹具 | 50% – 60% | Gyroid 或 Honeycomb | 5 to 6 walls | 最大夹紧负载且内部不塌陷 |
| 花瓶与中空容器 | 0% | 无(Vase Mode) | 1 continuous strand | 防水、单壁装饰性几何体 |
常见填充缺陷及解决方法
即使是有经验的创客也会遇到影响打印质量的填充缺陷。最常见的问题是喷嘴刮蹭,在快速打印过程中通常能听到明显的咔嗒声。这几乎总是因为使用了网格填充造成的,因为挤出喷嘴在每一层上都必须冲撞实心交叉点。切换到陀螺体或直线对齐图案可以立即解决这一问题。
另一个普遍存在的缺陷是重影或填充透视,即内部几何图案在外壁上显现为隐约的凸起纹路。当打印机在打印外周长之前挤出填充,或者切片设置中填充重叠百分比设置得过高时,就会发生这种情况。要消除透视现象,可在切片软件中开启“先打印外壁”设置,或者将外壁层数增加一层。
最后,当填充密度设置过低、顶部实心层无法正常跨越时,就会出现枕裂或顶表面破洞。如果你的填充密度低于 15%,请确保在切片软件中配置了至少 4 to 6 top solid layers,以便最后的铺层能够平整顺滑地架桥覆盖在稀疏的底层网格之上。
常见问题
我可以用 100% 填充打印功能支架吗? 可以,但这极少有必要,并且可能会因为塑料收缩而导致尺寸翘曲。一个采用 40% 到 50% 陀螺体填充并搭配 5 到 6 层实心外壁打印的部件,通常能以更低的材料成本和更短的时间提供相当的机械性能。
哪种填充图案打印速度最快? 闪电图案和直线对齐图案是打印速度最快的类型之一。直线对齐主要是笔直的交替往复移动,而闪电图案仅在顶表面严格需要架桥支撑的位置才进行打印。
为什么我的 3D 打印机在打印填充时会发出刮蹭声? 你的切片软件很可能使用的是网格或交叉图案,这迫使高温喷嘴在同一层上反复跨越先前挤出的线条。将填充图案切换为陀螺体或直线对齐即可完全避免这种碰撞。
柔性 TPU 耗材需要填充吗? 需要,但你应该调整密度和图案来调控柔韧性。使用陀螺体或同心圆图案配合较低的填充率(5% 到 15%),可以让 TPU 打印件具备良好的压缩和回弹性能,且内部不会卡死受阻。
填充对树脂(SLA)打印有何影响? 树脂打印机默认不会打印标准填充,它们制造的是完全实心的模型。为了节省树脂,用户通常通过软件手动将模型掏空,并添加内部排液孔,以便未固化的液态树脂能够流出,而不是被困在已固化的外壳内部。